| 商品 | 规格 | 备注 |
|---|---|---|
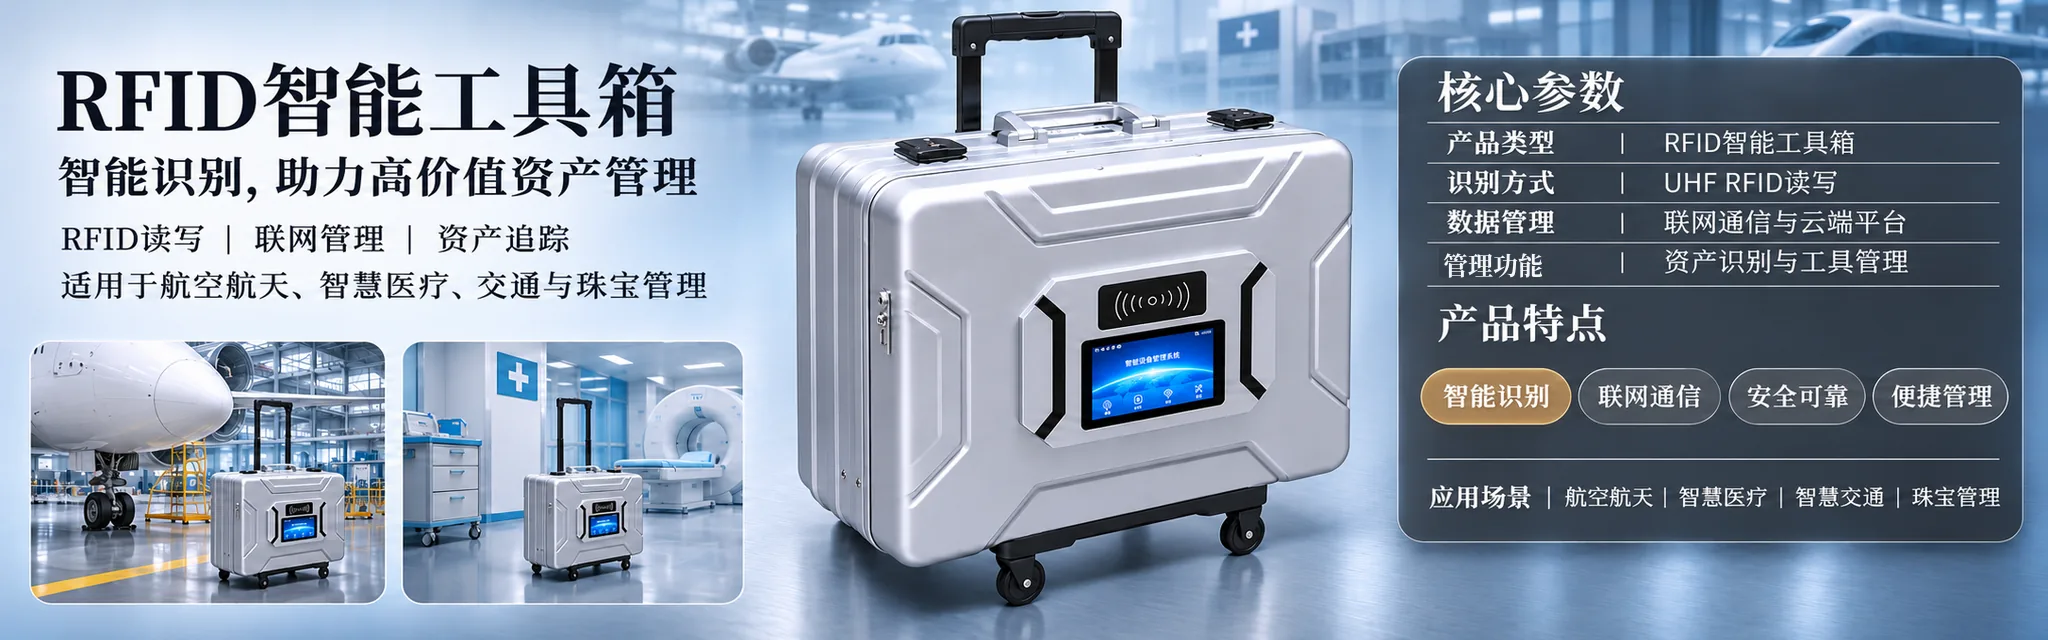
| 操作系统 | Android 5.1.1 | — |
| 处理器 / 内存 | RK3288,2 GB DDR,8 GB EMMC | 本地订单与记录存储 |
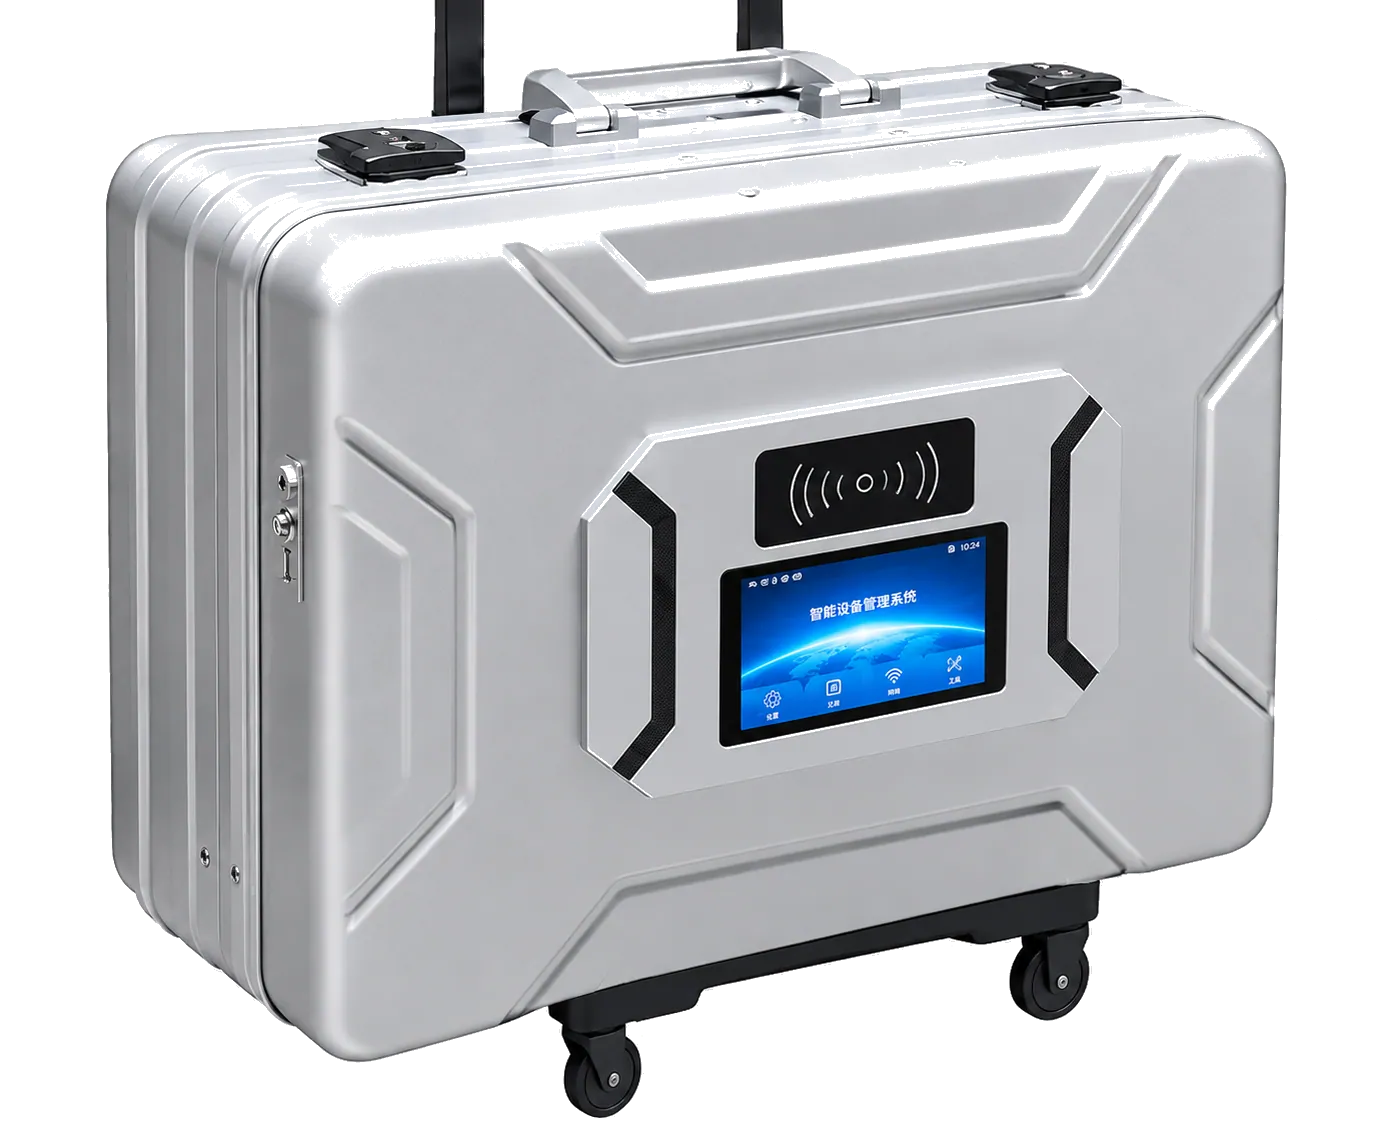
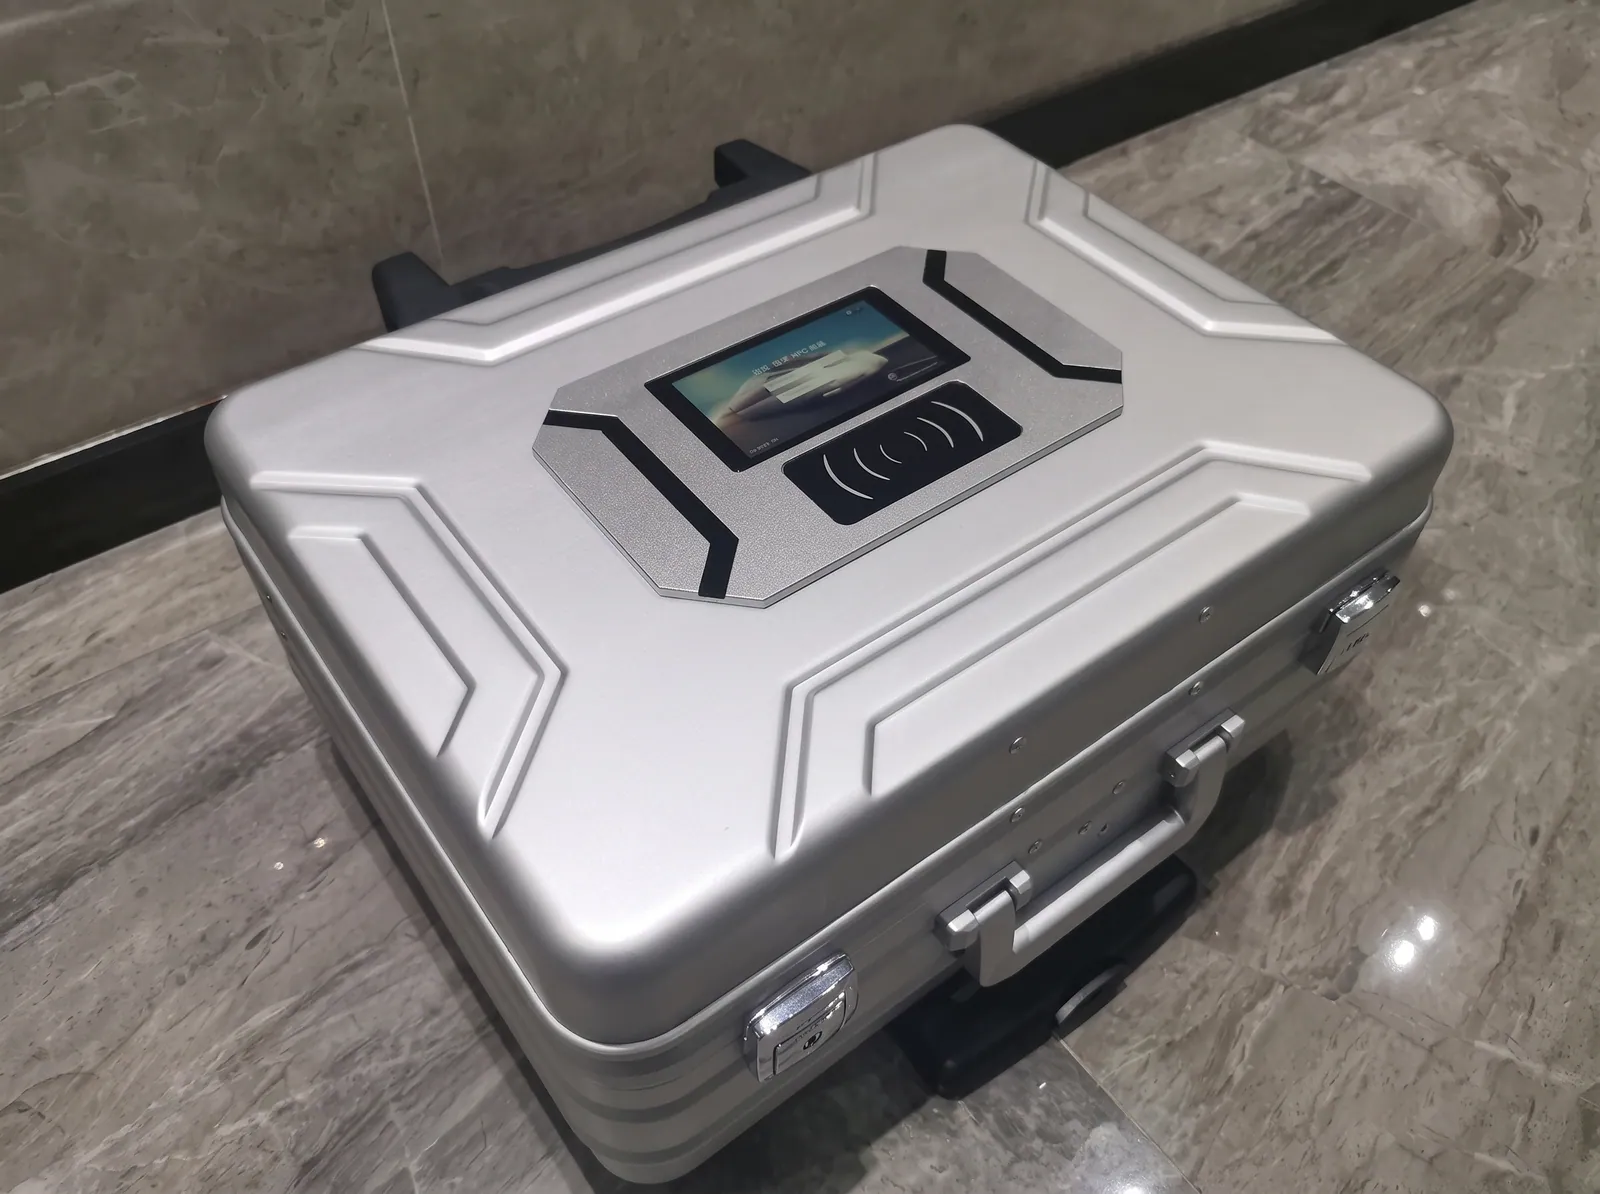
| 显示 | ≥5-inch 电容式触摸屏,1920×1080 | 受盖子保护 |
| 射频协议 | ISO18000-6C / EPC C1G2;GB/T 29768-2013 | 标准标签和国标标签 |
| 工作频率 | 905–928 MHz | 中美频段 |
| 阅读模式 | 同时读取多个标签的 EPC 和 TID 存储区 | 串行级识别 |
| 天线监控 | 驻波比(VSWR)检测 | 检测线缆和天线故障 |
| 通信 | 通过 4G 或 Wi-Fi 连接至站点网络 | 离线记录稍后同步 |
| 登录 | 刷卡或输入账号和密码 | 按运营商分组的记录 |
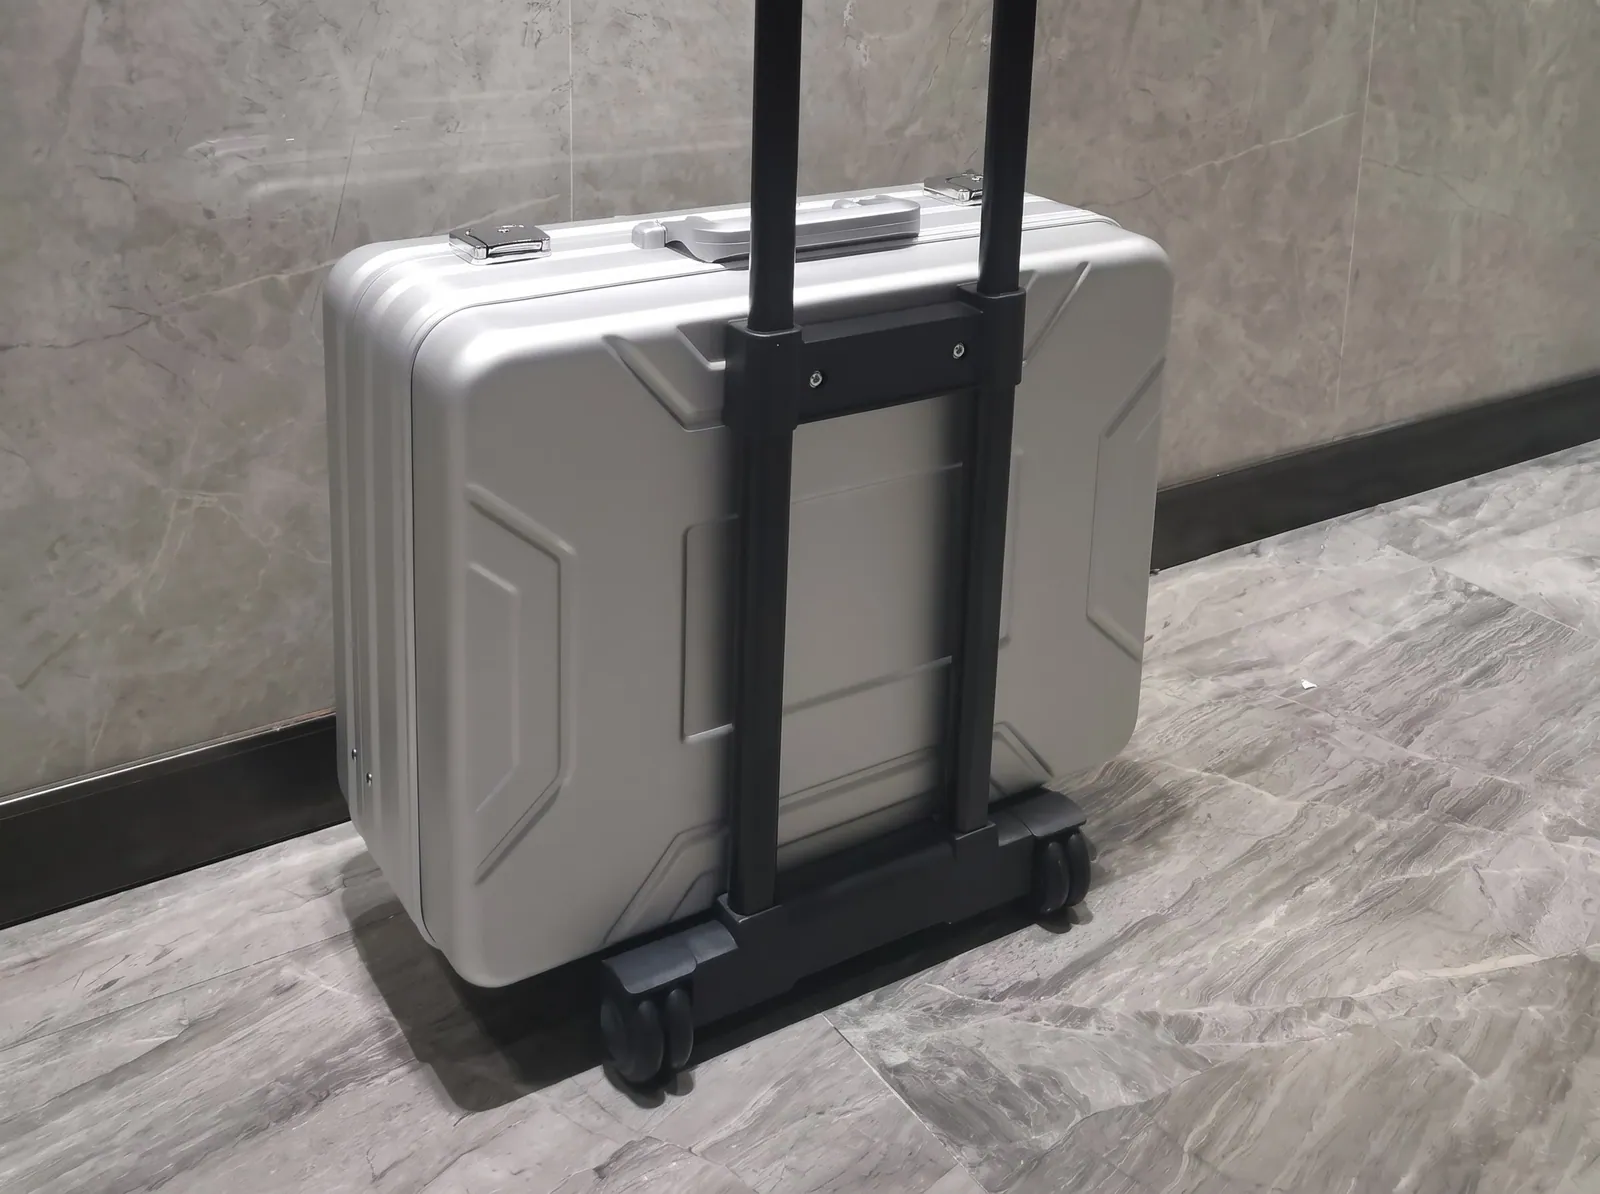
| 尺寸 | 370 × 270 × 170 毫米 | — |
| 材质 | 铝 | 亮银色饰面 |
| 携带方式 | 可拖拽或手提 | 轮子和顶部手柄 |
| 处理 | 高强度铝合金,带阻尼自复位 | — |
| 电源 | 220 V,在 50 W 下 | 标准墙面电路 |
配置选择
| 决策 | 选项 A | 选项 B | 选择时间 |
|---|---|---|---|
| 案件主体 | 标准铝 | 强化车身 | 加固设计,满足日常运输需求 |
| 移动性 | 健身凳 | 可拖拽或手提 | 两个版本均可移动;加固版需更多操作。 |
| 阅读中 | 仅 EPC 工作流 | EPC + TID 序列号级别 | 必须单独识别工具的 TID |
| 网络 | 车间 Wi-Fi | 车间外无 4G | 4G 车载与站点专用 |
| 电源 | 220 V 插座 | — | 在标准电路上,50 瓦 |
工厂检查表
| 检查 | 通过标准 | 失败时操作 |
|---|---|---|
| RF 读取测试 | 读取箱体四个角上的参考标签 | 重新插拔线缆;若问题重复,请更换天线。 |
| 驻波比告警测试 | 断开电缆时报告故障 | 重新刷写读卡器固件 |
| 触摸屏测试 | 触控响应覆盖整个面板 | 更换屏幕模块 |
| 功耗 | 额定负载下低于50瓦 | 检查读卡器和电源 |
| 手柄与车轮测试 | 减震处理回弹;车轮运行平稳 | 更换手柄或轮组 |
| 装箱检查 | 含电源线、按键和说明书 | 暂停发货 |
应用场景
工具室与工具车库存
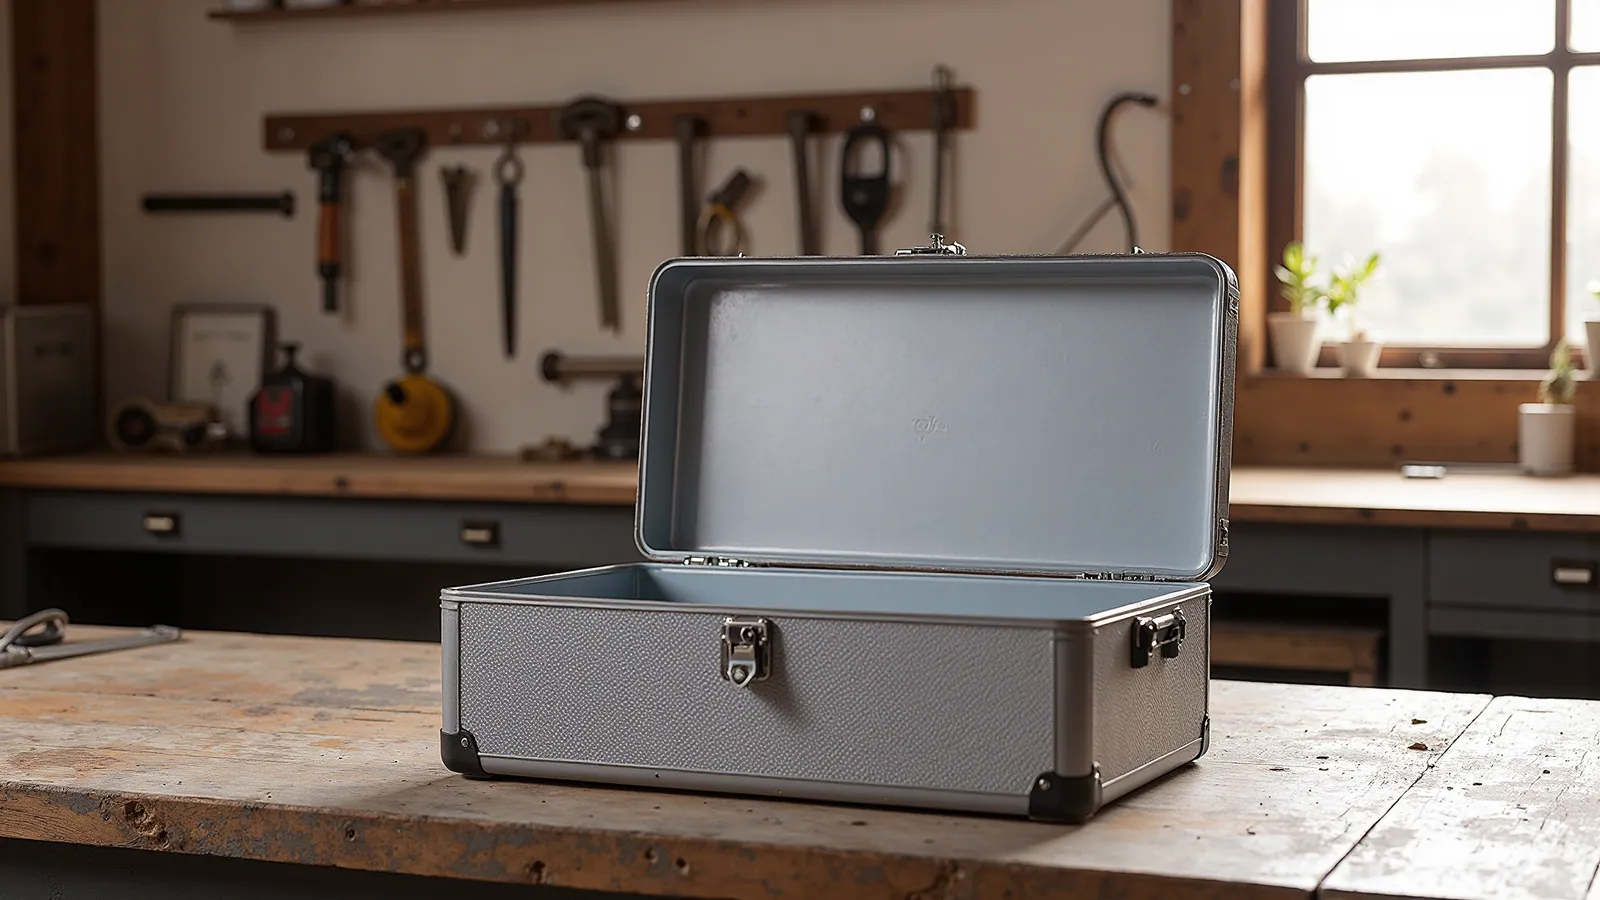
工具柜置于工具房窗边的台面上。每位技术员签到时,工单即与其姓名关联,借出和归还工具均实时登记。班次结束时的清点结果是流程的自然产物,而非独立任务。
保养套件与车辆工具
车辆套件在货车出发前完成装箱、清点并封箱,返回时再次清点。工具缺失或多余的情况会在车间门口即时标记,确保当日即可发现遗漏在现场的工具,而非等到下次审计才发现问题。
现场备件交接
在工厂交接班中,离岗技术员关闭工单,到岗技术员在同一案例上打开工单。两条记录均包含操作员和时间的信息,从而无需纸质单据即可明确交接内容,避免争议。